



Wat is een siliciumrubberkabelvervaardigingsmachine?
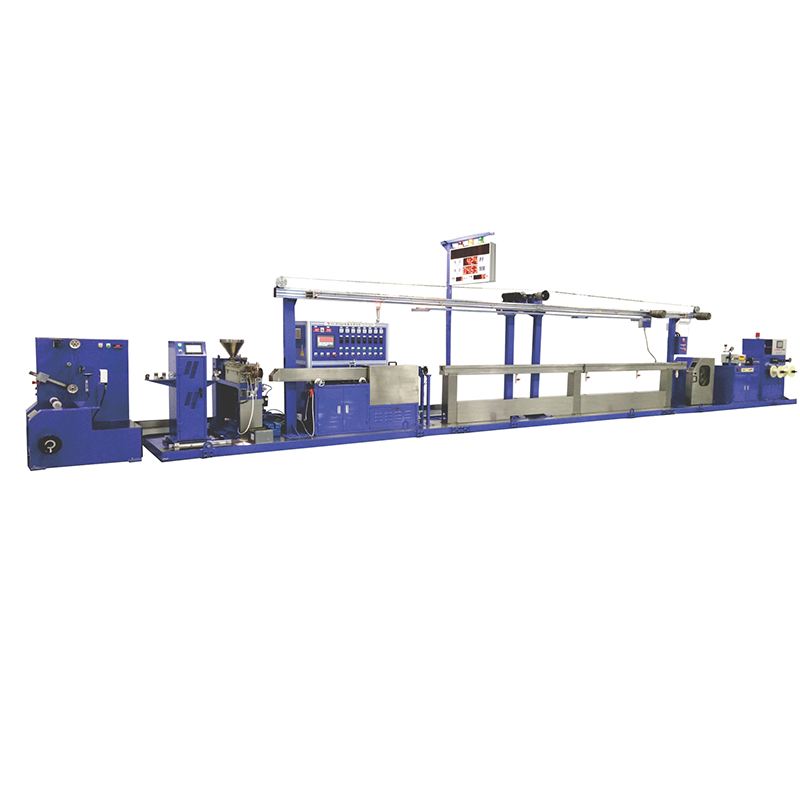
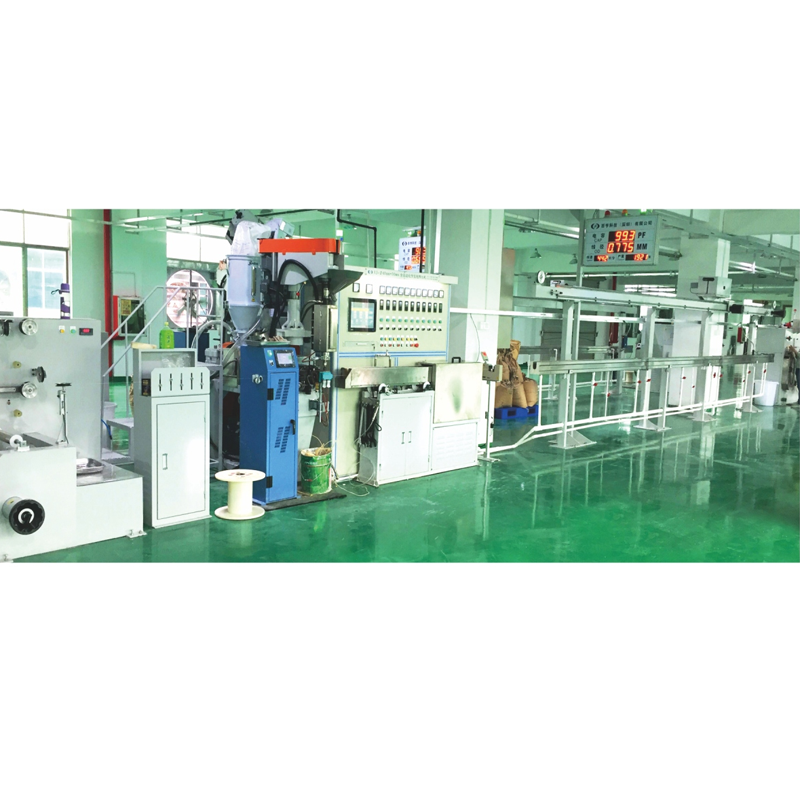
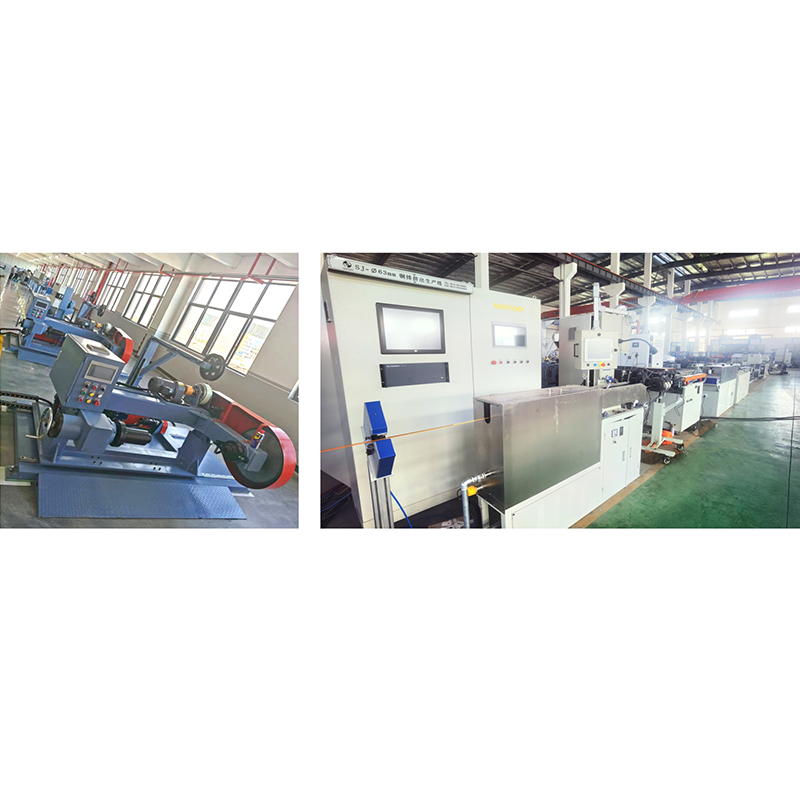
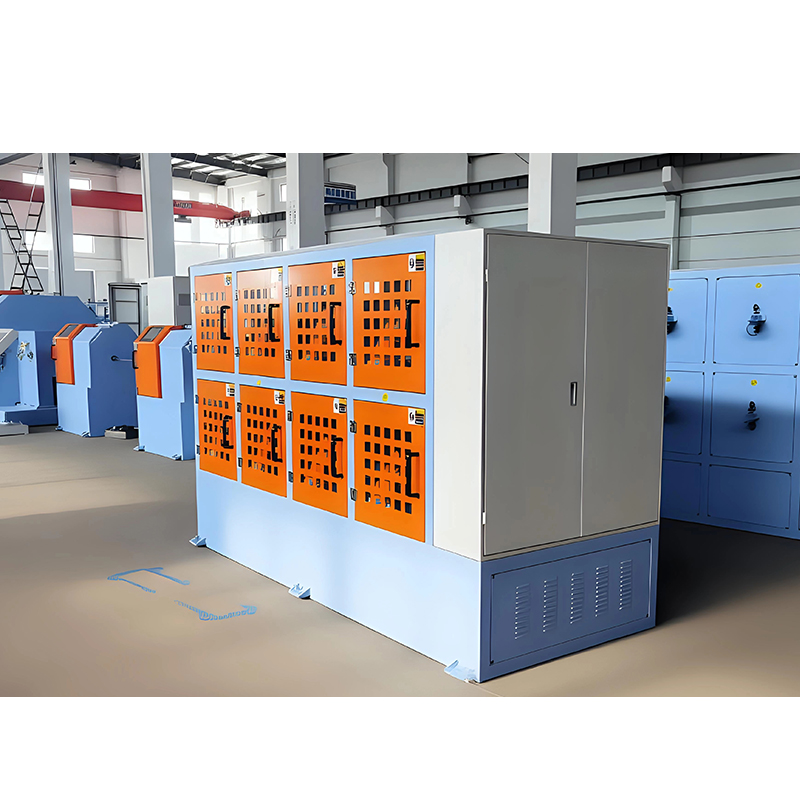
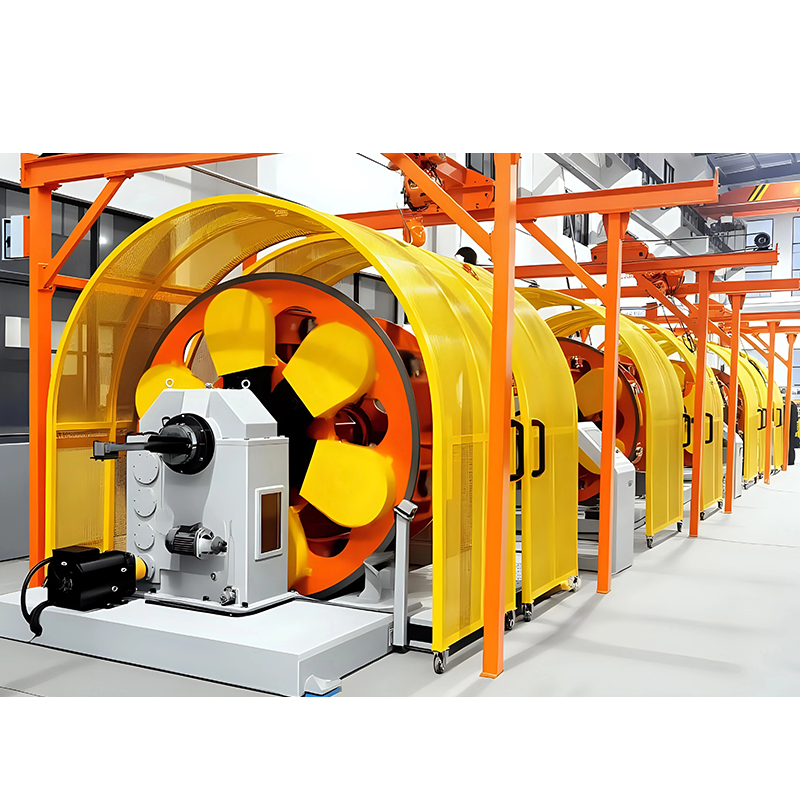
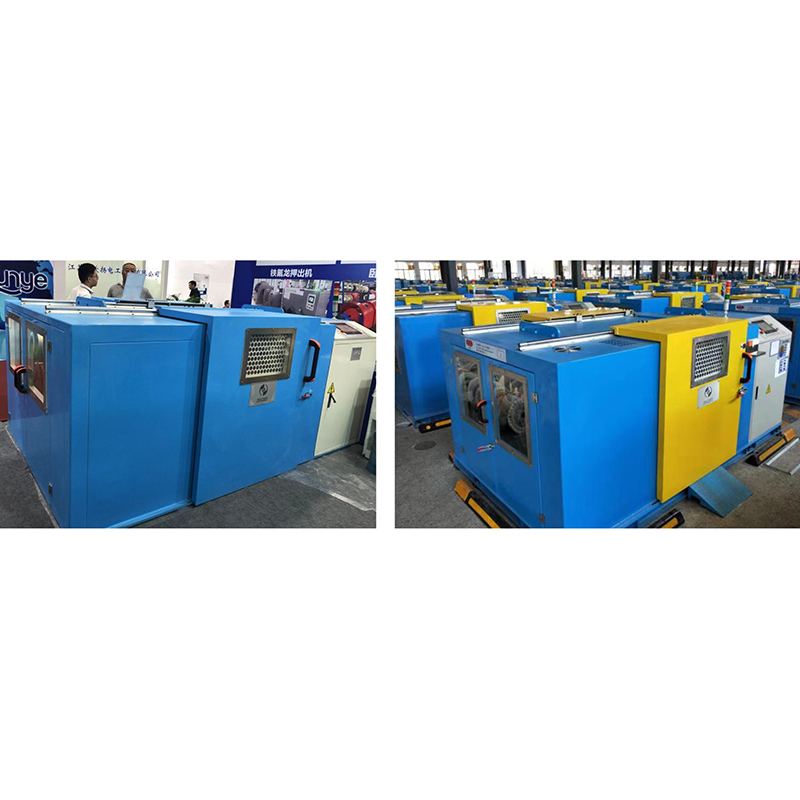
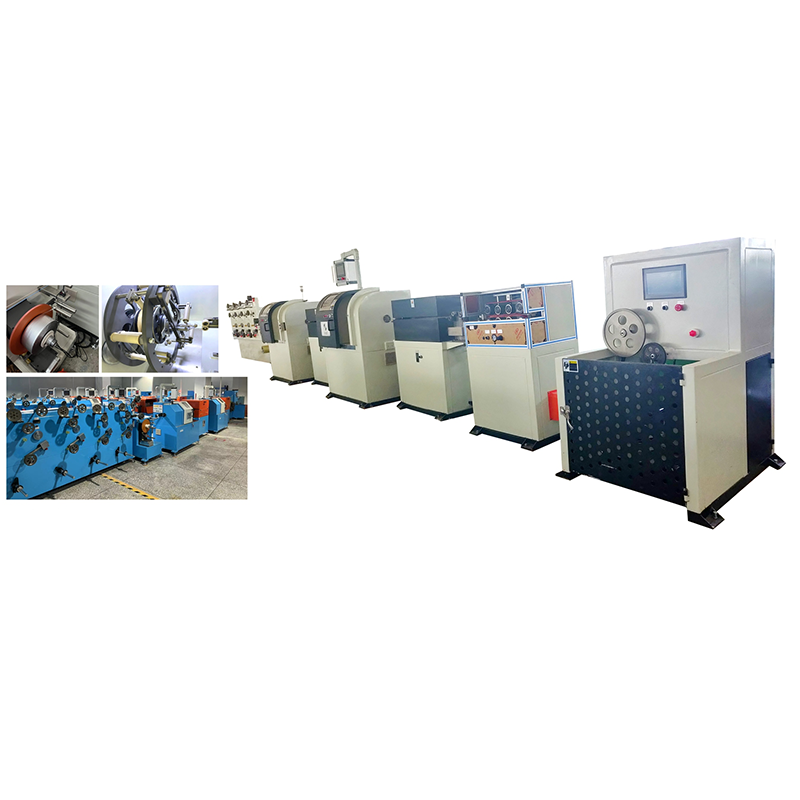
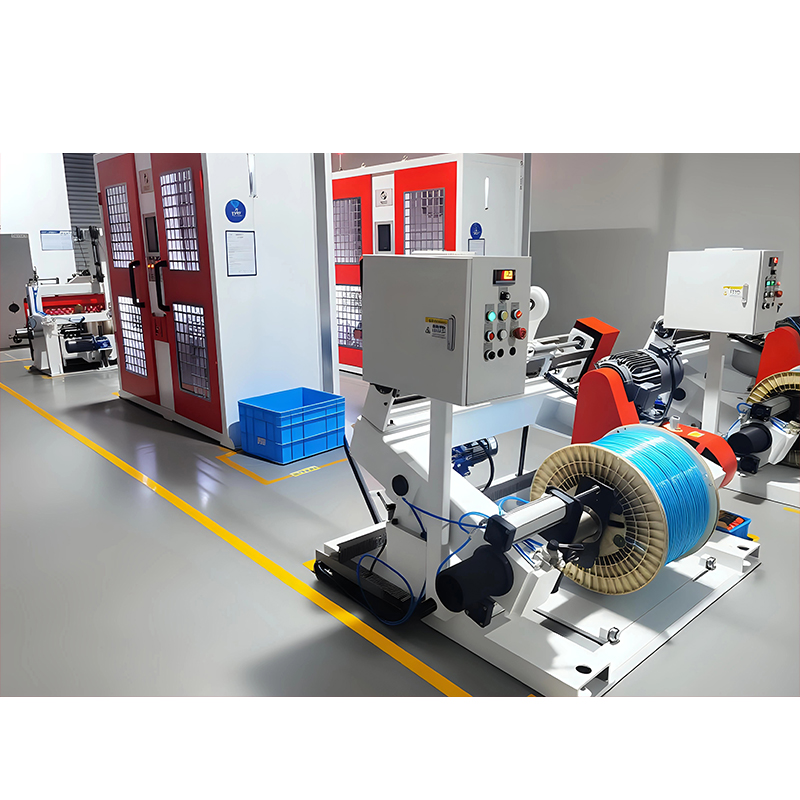
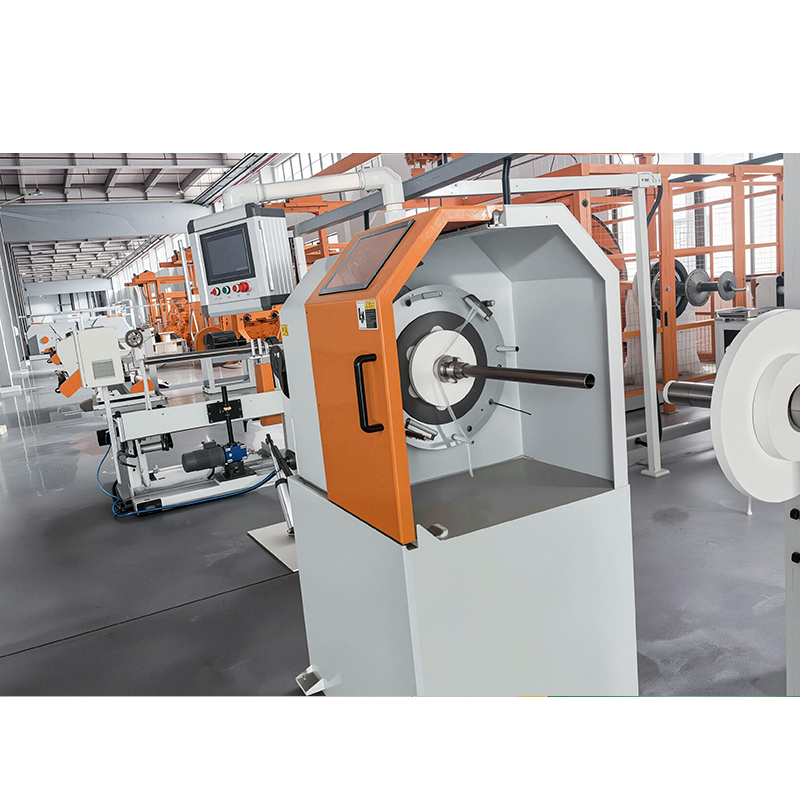
Een siliconenrubber machine voor het maken van kabels is een complete extrusielijn die niet-uitgehard siliconenrubber rond een geleider aanbrengt, deze vulcaniseert in een uithardingskanaal met hete lucht, en vervolgens de afgewerkte kabel afkoelt en oprolt. In productietermen is het geen enkele pers of opwinder; het is een gecoördineerde machinetrein waarin de extruder, het uithardingsgedeelte, de koelgoot en de opname moeten worden afgestemd op het uithardingsgedrag van de compound en de wanddiktetoleranties van de kabel.
Siliconenrubber is een thermoharder en verwerkt dus anders dan PVC of polyethyleen. De verbinding komt als ongevulkaniseerd rubber in een koudvoerextruder terecht, moet na extrusie worden verknoopt en kan de hoge wrijvingsschroef die voor thermoplastische kunststoffen wordt gebruikt, niet verdragen. Een lijn die is ontworpen voor conventionele isolatie zal geen consistente siliconenlagen produceren, ongeacht de schroefsnelheid. Voor een algemene uitleg over hoe extrusielijnen worden geassembleerd, zie onze uitgebreide gids voor kabelextrusielijnen.
Kerncomponenten van een extrusielijn van siliconenrubber
Elke siliconenrubberkabellijn is opgebouwd uit vijf functionele stations en hun specificaties zijn nauw met elkaar verbonden. Als u een extruder met een hoog rendement kiest zonder een even lang uithardingstraject, dwingt u de lijn eenvoudigweg langzamer te draaien.
| Onderdeel | Functie | Selectie opmerking |
|---|---|---|
| Rubberen extruder met koude toevoer | Weekt de siliconenverbinding en brengt deze naar de kruiskop | Temperatuurgecontroleerd vat; L/D-verhouding gewoonlijk 12:1 tot 20:1 |
| Kruishoofd sterft | Geleidt de geleider en brengt een uniforme rubberlaag aan | Matrijsgeometrie en middenuitlijning regelen de concentriciteit van de wanddikte |
| Vulkanisatiekanaal met hete lucht | Verknoopt de siliconenverbinding tot een stabiel elastomeer | Het lengte- en temperatuurprofiel moeten overeenkomen met de uithardingscurve van de compound |
| Koelbak | Verlaagt de kabeltemperatuur vóór opname | Gefaseerde waterkoeling voorkomt thermische schokken en porositeit |
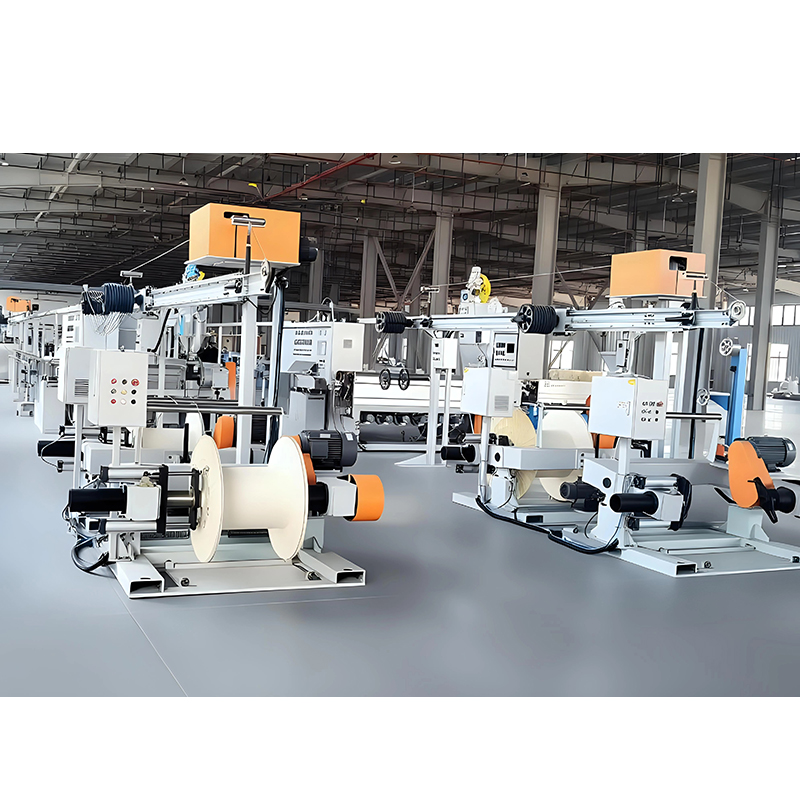
| Afhalen en ophalen | Trekt de kabel met constante spanning en rolt deze op trommels | Snelheidsstabiliteit heeft rechtstreeks invloed op de diameter en ovaliteit |
Hoe het productieproces van siliconenrubberkabels werkt
Het proces bestaat uit vijf verschillende fasen, en elke fase heeft een specifiek effect op de isolatiekwaliteit.
- Voer het siliconenmengsel in de koudvoerextruder, waar de schroef het transporteert en plastificeert zonder de hoge wrijvingswarmte die wordt gebruikt voor thermoplastische kunststoffen.
- Extrudeer rond de geleider door de kruiskop en vorm een concentrische laag over de koperen of gestrande geleider.
- Vulcaniseer de kabel in een heteluchtkanaal waar de peroxidekatalysator het rubber verknoopt tot een stabiel elastomeer.
- Koel de kabel geleidelijk af in een waterbak om de afmetingen vast te houden en porositeit te voorkomen.
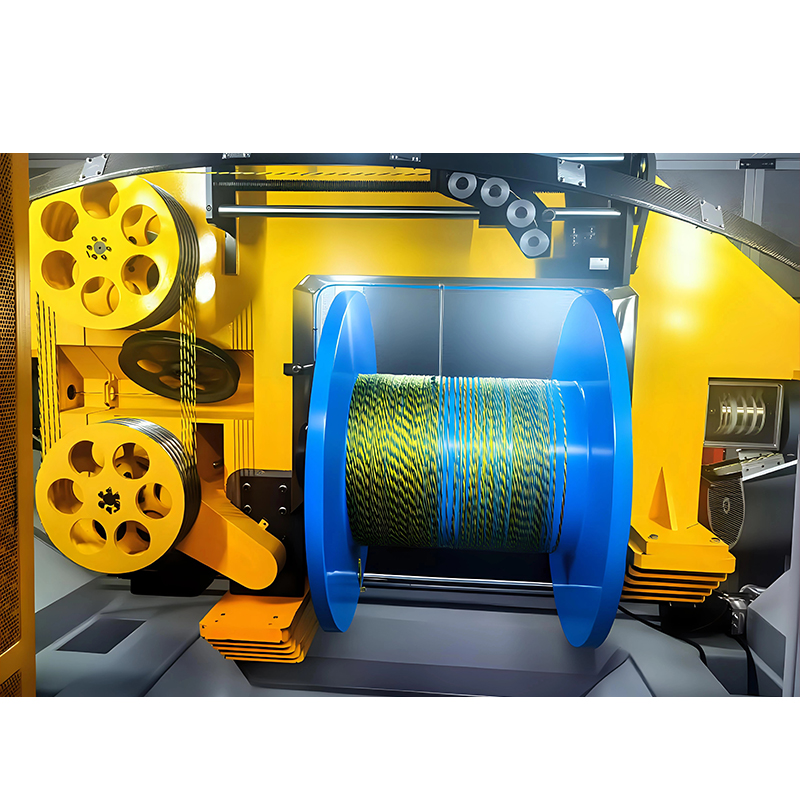
- Meet de diameter en breng de afgewerkte kabel met gecontroleerde spanning op trommels.
Uithardingstijd is afhankelijk van de wanddikte; Voor een typische siliconenwand van 2 mm kan het uithardingskanaal zich op een hogesnelheidslijn 12 tot 30 meter uitstrekken. Voor producenten die zich richten op enkelkernige, met siliconen geïsoleerde kabels – motorkabels, verwarmingskabels en bedrading van apparaten – integreert een speciale extrusielijn voor kerndraadisolatie de extruder, het uithardingskanaal, de koeling en de opname in één machinetrein, wat de inbedrijfstelling verkort en de procescontrole vereenvoudigt.
Siliconenrubber versus PVC versus PTFE: materiaalvergelijking
De materiaalkeuze bepaalt, meer dan de machine, de temperatuurklasse en de kosten van de afgewerkte kabel.
| Eigendom | Siliconenrubber | PVC | PTFE/FEP |
|---|---|---|---|
| Continu temperatuurbereik | -60°C tot 200°C | -40°C tot 105°C | -200°C tot 260°C |
| Flexibiliteit bij lage temperaturen | Uitstekend | Slecht tot matig | Goed |
| Vlamprestaties | Zelfdovend met additieven | Zelfdovend | Uitstekend |
| Verwerkingsproblemen | Vereist vulkanisatie | Gemakkelijk | Heel moeilijk |
| Relatieve materiaalkosten | Hoog | Laag | Zeer hoog |
De praktische boodschap voor een kabelmaker is dat Siliconenrubber verdient zijn investering waar een continue bedrijfstemperatuur boven 150°C en koude flexibiliteit beide vereist zijn . Voor gewone binnenbedrading is PVC goedkoper te verwerken. Voor extreme omgevingen biedt PTFE een hogere beoordeling, maar tegen veel hogere materiaal- en verwerkingskosten. De machinekeuze volgt de productspecificatie en niet andersom.
Hoe u een machine voor het maken van siliconenrubberkabels kiest
De selectie begint met de kabelspecificatie en de beoogde output, en gaat vervolgens via de besturingsprecisie en de capaciteiten van de leverancier.
Definieer eerst de kabelspecificatie
Kies de isolatietemperatuurklasse, geleidergrootte, wanddikte en toepasselijke norm voordat u machines vergelijkt. Deze parameters bepalen de vereisten voor de uitgeharde wand, die de matrijsgeometrie en de minimale lengte van het uithardingskanaal bepalen. Een kabel die geschikt is voor 180°C en een kabel die geschikt is voor 200°C kan verschillende siliconenverbindingen gebruiken met verschillende uithardingscurven.
Stem de lijnsnelheid af op de uithardingscapaciteit
De lijnsnelheid wordt beperkt door de uithardingstijd, en niet alleen door de schroefopbrengst. Als het uithardingsgedeelte te kort is, moet de operator de lijn vertragen totdat de verbinding volledig is verknoopt. Wanneer een leverancier een snelheid vermeldt, vraag dan op welke geleiderdiameter, wanddikte en samenstelling die snelheid betrekking heeft.
Evalueer de controle op de wanddikte
Concentrische isolatie is het meest zichtbare kwaliteitskenmerk van siliconenkabel. Uitlijning van matrijzen, stabiliteit bij trekspanning en meting van de diameter in een gesloten lus dragen allemaal bij, dus zorg ervoor dat de lijn meetfeedback bevat in plaats van handmatige aanpassing. De details van precisiekabelextrusieapparatuur maken duidelijk waar u op moet letten in het meet- en regelpakket.
Bevestig procesondersteuning en after-sales service
Bij de eerste productieproef verschijnt het echte gedrag van een machine. Een leverancier die de lijn samen met uw bedrijf in bedrijf stelt, uw operators opleidt en reserveonderdelen en procesdocumentatie gereed houdt, zal het grootste deel van het risico van een nieuwe lijn wegnemen.
Veelvoorkomende problemen en hoe u ze kunt vermijden
De meeste defecten in kabels van siliconenrubber zijn terug te voeren op vier hoofdoorzaken.
- Porositeit: vocht of vluchtige bijproducten die tijdens vulkanisatie worden opgevangen; opgelost door materiaaldroging en een correct temperatuurprofiel.
- Excentrische isolatie: verkeerd uitgelijnde snijkop of onstabiele opnamespanning.
- Onderuitharding: uithardingstraject te kort of heteluchttemperatuur te laag voor de lijnsnelheid.
- Oppervlaktescheuren of ruwheid: verkeerde schroefsnelheid, onvoldoende vatkoeling of ongeschikte matrijslandlengte.
Elk van deze storingsmodi heeft een specifiek correctiepad, en onze probleemoplossingsgids voor draadextrudermachines behandelt de hoofdoorzaken en oplossingen systematisch in detail.
Waarom volledige systeemervaring belangrijk is
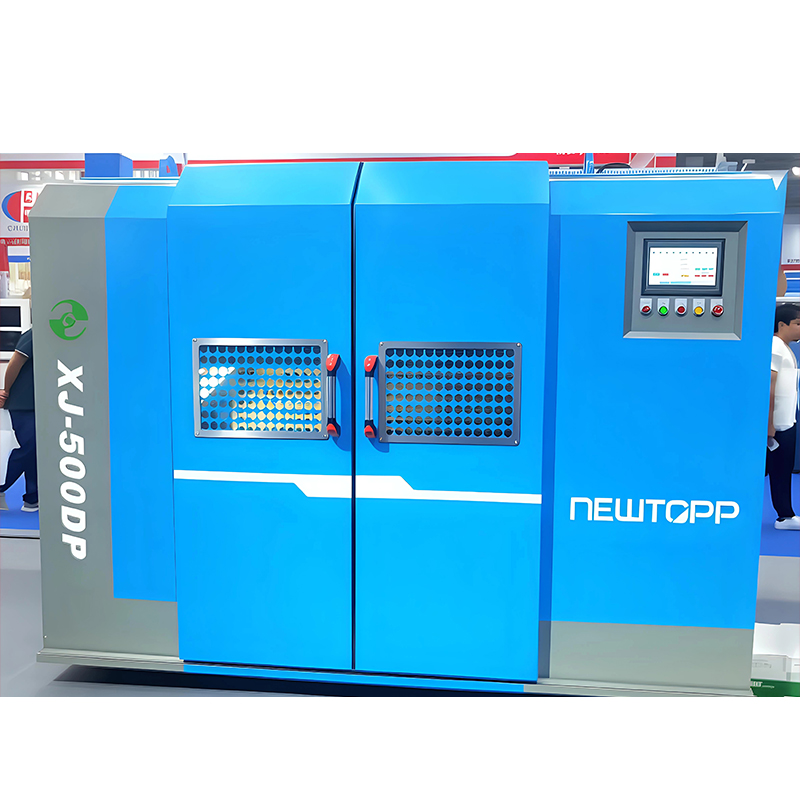
Wanneer de extruder, het uithardingsgedeelte en de opname van verschillende leveranciers komen, is de verantwoordelijkheid voor de lijnprestaties verdeeld. Een fabrikant die de complete machinetrein bouwt, controleert de interfaces, waardoor maatconsistentie en uithardingsstabiliteit gemakkelijker te bereiken zijn. Jiangsu Newtopp Precision Machinery ontwerpt en bouwt sinds 2004 kabelextrusie-, stranding- en tapingapparatuur, met een eigen R&D-centrum, precisiebewerkingsfaciliteit en drie productiefabrieken onder één organisatie.
Voor meerlaagse constructies wordt de buitenste siliconenmantel in een tweede doorgang aangebracht op een extrusielijn voor draad- en kabelmantelmantels, die is gedimensioneerd voor grotere bundeldiameters en hetzelfde temperatuurprofiel over het uithardingskanaal handhaaft. Dezelfde organisatie levert ook kabel- en tapemachines, zodat een compleet productieprogramma voor siliconenkabels – aderkabels, siliconenisolatie en siliconenmantel – vanuit één bron kan worden gepland en ondersteund.
Veelgestelde vragen
Wat is een machine voor het maken van siliconenrubberkabels?
Het is een extrusielijn bestaande uit een extruder met koude toevoer, een kruiskopmatrijs, een vulkanisatiekanaal met hete lucht, een koelgoot en een opname, gebouwd voor de productie van met siliconenrubber geïsoleerde geleiders of met siliconen omhulde kabels.
Is er een verschil tussen siliconenrubber en siliconenrubber?
De twee termen verwijzen naar dezelfde materiële familie. Siliconenrubber is de chemische beschrijving van polysiloxaan-elastomeren; Siliciumrubber is een veelgebruikte afkorting in de industrie die wordt gebruikt bij machinezoekopdrachten en productnamen.
Kan een PVC-extrusielijn siliconenrubber verwerken?
Meestal niet. Silicone is een thermoharder die na extrusie moet worden gevulkaniseerd, dus de lijn heeft een hetelucht- of stoomuithardingsgedeelte nodig. De schroefgeometrie van een PVC-extruder verschilt ook van de rubberen schroef met koude toevoer die nodig is voor siliconen.
Waarom heeft een siliconenrubberlijn een lang uithardingskanaal nodig?
Omdat vulkanisatie warmte en verblijftijd vereist om het polymeer te verknopen. De uithardingslengte bepaalt de maximale lijnsnelheid voor een gegeven wanddikte; het inkorten ervan vermindert eenvoudigweg de output.
Welke uitgangssnelheid kan een siliconenkabellijn bereiken?
Typische kleine siliconen bouwdraden worden geproduceerd met een snelheid van 20 tot 80 m/min, afhankelijk van de geleidergrootte, wanddikte en lengte van het uithardingsgedeelte. Zware constructies lopen langzamer omdat warmte door een dikkere rubberen wand moet dringen.
Hoe kies ik tussen siliconen- en PTFE-isolatie?
Vergelijk de continue temperatuur, flexibiliteit en omgeving. Siliconen dekken de meeste hoge temperatuur- en flexibele kabelbehoeften tegen lagere materiaalkosten dan PTFE, terwijl PTFE wordt gekozen waar extreme temperaturen boven 200°C verplicht zijn.